
 +86-510-88156399



Bir binanın HVAC sisteminin önünden geçtiyseniz, araba sürdüyseniz veya bir elektrik santralinin soğutma kulelerinin önünde durduysanız, bir ısı eşanjörüyle etkileşime girmişsinizdir. Bu mütevazı bileşenler, sayısız endüstrinin isimsiz kahramanlarıdır; sistemlerin verimli, güvenli ve çalışır durumda kalmasını sağlamak için karışmalarına izin vermeden ısıyı bir akışkandan diğerine sessizce aktarırlar. Bir ısı eşanjörü tedarikçisi olarak, ham metali küçük konut tipi ısı pompalarından devasa enerji üretim tesislerine kadar her şeyin benzersiz ihtiyaçlarını karşılayan hassas mühendislik gerektiren parçalara dönüştürmek için ekiplerle birlikte çalışarak yıllarımı atölyede geçirdim. Bugün, bu kritik cihazların yapımında kullanılan üretim süreçlerinin üzerindeki perdeyi geri çekmek, çeliği, bakırı ve paslanmaz çeliği hizmet verdikleri endüstriler kadar sıkı çalışan ekipmanlara nasıl dönüştürdüğümüzü anlatmak istiyorum.
Isı eşanjörünün imalatı her duruma uygun tek bir iş değildir. Kullanım amaçlarına, basınç seviyelerine ve sıvı uyumluluğuna göre farklı yöntemler kullanılarak farklı tipler üretilir. Bunu pratik tutmak için burada ürettiğimiz en yaygın tasarımlara odaklanacağım: plakalı ısı eşanjörleri, kabuk ve boru üniteleri ve sabit boru levhası ve U boru eşanjörleri gibi özel modeller. İster alışveriş yapıyor olunIsı Pompası Plakalı Eşanjör, ağır hizmet tipiSu Soğutmalı Eşanjör Kabuk Borusuveya bir enerji santrali için inşa edilmiş bir ünite için, temel üretim adımları her tasarımın benzersiz taleplerine uyacak şekilde eklenen ekstra adımlar ile aynı temeli paylaşır.
İlk ve en kritik aşamayla başlayalım: malzeme seçimi ve ham metal hazırlığı. Ortalamanın altında malzemelerle güvenilir bir ısı eşanjörü inşa edemezsiniz, bu nedenle en çok zaman ve dikkati harcadığımız yer burasıdır. Metal seçimi tamamen eşanjörün neyi kullanacağına bağlıdır. Aşındırıcı endüstriyel sıvılar veya tuzlu su taşıyorsa, yıllar süren kullanım sonucunda çukurlaşmaya ve bozulmaya karşı direnç gösteren 316L paslanmaz çelik veya titanyum malzemeler kullanırız. Konut tipi HVAC ısı pompaları gibi daha düşük korozyon riski olan uygulamalar için genellikle hem daha dayanıklı hem de daha uygun maliyetli olan 304 paslanmaz çelik veya bakır kullanıyoruz. Yüksek basınçlı buhar veya kazan suyuyla çalışan kabuk ve borulu eşanjörlerde, dış kabuk için karbon çeliği, akışkan tarafı için ise paslanmaz çelik borularla eşleştirilmiş bir seçimdir.
Malzemeler seçildikten sonra hassas aletler kullanılarak boyutlarına göre kesilir. Paslanmaz çelik veya titanyum levhalar, plakalar veya kabuklar için gereken tam boyutlarda lazerle kesilirken, metal borular ya ekstrüde edilir (uzun, tekdüze bir şekil oluşturmak için bir kalıptan itilir) veya çekilir (çapı azaltmak ve duvar kalınlığı tutarlılığını iyileştirmek için bir kalıptan çekilir). Boru uzunlukları için bunları, geleneksel bir testereden gelen soğuk testere ısısını kullanarak tam ölçüye göre kesiyoruz; bu, metali yamultabilir; bu da çok büyük bir hayır-hayırdır, çünkü borudaki küçük bir bükülme bile sıvı akışını bozabilir ve verimliliği azaltabilir. Bu aşama tamamen hassasiyetle ilgilidir: Boru uzunluğundaki tek bir milimetrelik sapma, daha sonra tüm montajın bozulmasına neden olabilir, bu nedenle her kesim, kalite ekibimiz tarafından iki kez ölçülür ve ardından üç kez kontrol edilir.
Daha sonra, ısı eşanjörü türleri arasında en fazla değişiklik gösteren bir adım olan çekirdek bileşenleri oluşturma ve şekillendirme aşamasına geçiyoruz. Isı pompaları ve küçük HVAC sistemleri için popüler olan kompakt modeller olan plakalı ısı eşanjörleriyle başlayalım. Bunlar için kesilmiş metal plakalar, oluklar (plakaların üzerinde gördüğünüz dalgalı, desenli çıkıntılar) oluşturan bir hidrolik prese giriyor. Bu oluklar sadece gösteriş amaçlı değildir: akışkan akışında türbülans yaratırlar, bu da durgun, soğuk akışkan katmanlarının plaka yüzeyinde birikmesini önleyerek ısı transfer verimliliğini artırır. Olukların deseni de özelleştirilmiştir: Yüksek basınçlı uygulamalar için daha derin, daha sağlam çıkıntılar kullanırız; düşük basınçlı, yüksek akışlı ihtiyaçlar için ise sıvıların daha hızlı hareket etmesine olanak tanıyan daha sığ desenleri tercih ederiz. Oluşturulduktan sonra her bir plaka, kenarları ve akış deliklerini kaplayan ince bir kauçuk conta ile bastırılır ve kapatılır, böylece plakalar istiflendiğinde sıcak ve soğuk akışkanlar için ayrı kanallar oluşturulur.
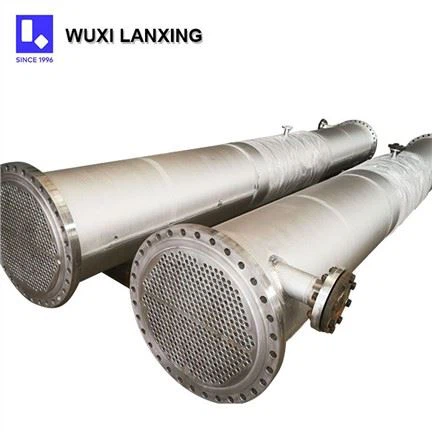
Kabuk ve borulu ısı eşanjörleri için (enerji santrallerinde ve endüstriyel işlemlerde kullanılan büyük, silindirik üniteleri düşünün) şekillendirme, borulara ve dış kabuğa odaklanır. Buradaki en yaygın tasarımlardan ikisiSabit Borulu Eşanjörve her biri benzersiz şekillendirme gereksinimlerine sahip U-boru modelleri. Sabit tüp levha üniteleri için tüpler düzdür, bu nedenle onları hassas bir ızgara halinde demetliyoruz, ardından her bir ucunu tüp sayfası adı verilen kalın bir metal plakaya sıkıca oturacak şekilde genişletiyoruz. Boruları genişletmek, onları sadece deliklere itmek değildir; dönen, hafif konik bir aletin boru ucuna yerleştirildiği ve boru levhası ile kalıcı, sızdırmaz bir yalıtım oluşturana kadar metalin dışarı doğru bastırıldığı, silindir genişletme adı verilen bir işlem kullanırız. Büyük enerji santralleri için tedarik ettiğimiz U borulu eşanjörler için her boru, kurulumdan önce U şeklinde bükülür. Bu hassas bir iştir: eğer bükülme çok keskinse, borunun duvarı incelir ve yüksek basınç altında patlamaya yatkın hale gelir. Bükme hızını ve açısını bir derecenin kesirlerine kadar ayarlayan CNC kontrollü boru bükücüler kullanıyoruz, böylece bükme yarıçapının eşit olmasını ve boru duvar kalınlığının tutarlı kalmasını sağlıyoruz. Sonuç olarak, kabuğun içinde bağımsız olarak genişleyebilen ve büzülebilen, sıcaklık değişikliklerinin aşırı olduğu uygulamalar için mükemmel olan, U şeklinde bir tüp demeti ortaya çıkar.
Tüm temel bileşenler şekillendirildikten sonra bir sonraki adım montajdır. Her şeyi bir araya getirdiğimiz yer burasıdır ve bu, hassas hizalama ve dikkatli sabitlemenin bir karışımıdır. Plakalı ısı eşanjörleri için, contalı plakalar belirli bir sırayla (sıcak ve soğuk kanallar dönüşümlü olarak) istiflenir ve daha sonra uzun, ağır cıvatalar kullanılarak iki uç plaka arasında sıkıştırılır. Sıkıştırma torku burada kritik öneme sahiptir: çok az olursa contalar sızdırır; çok fazla olursa plakalar bükülerek oluklara zarar verir ve ısı transfer modelini bozar. Ekibimiz spesifikasyona göre ayarlanmış bir tork anahtarı kullanıyor ve uç plakalar arasındaki boşluğun üreticinin tasarım sınırları dahilinde olduğundan emin olmak için iki kez kontrol ediyoruz.
Kabuk ve boru eşanjörleri için montaj, boru levhası ve boru demeti ile başlar. Sabit boru levhası üniteleri için, boru levhasını (tüp demeti takılıyken) dış kabuğa kaynaklıyoruz, ardından ön ve arka başlıkları takıyoruz; bunlar giriş ve çıkış borularının bağlandığı uçlardır ve sıcak ve soğuk sıvıları boruya ve kabuk kenarlarına yönlendirir. U-boru üniteleri için, U-şekli, tüplerin her iki ucunun da aynı tarafta olması anlamına geldiğinden, tüp demeti kabuğa bir uçtan sokulur. Daha sonra, kabuğun diğer ucunu kapatarak ayrı akış yolları oluşturmak için yüzer bir kafa (tüp demetinin sıcaklık değişimleriyle genişlemesine olanak tanıyan hareketli bir plaka) yerleştiriyoruz. Enerji santrali ısı eşanjörleri,Enerji Santrali EşanjörüÜrettiğimiz modeller genellikle boru demetini yerinde tutmak ve yüksek hızlı buhar veya sudan kaynaklanan titreşimi önlemek için kabuğun içindeki destek plakaları gibi ek özelliklere sahiptir; bu nedenle bunları montaj sırasında ekliyoruz.
Montajdan sonra en önemli kalite kontrol adımı başlar: sızıntı, basınç direnci ve ısı transfer verimliliği testi. En küçük kusur bile ısı eşanjörünün arızalanmasına yol açarak arızaya veya sıvı kirliliğine neden olabilir; bu nedenle testleri son derece ciddiye alıyoruz. Öncelikle hidrostatik basınç testi yapıyoruz: Eşanjörü suyla dolduruyoruz, ardından tasarlandığı maksimum çalışma basıncının 1,5 katına kadar basınç uyguluyoruz ve en az 30 dakika tutuyoruz. Bu, tüm kaynaklarda, boru bağlantılarında ve contalarda sızıntı olup olmadığını kontrol eder. Kabuk ve boru üniteleri için genellikle iki ayrı test yaparız: her bir sıvı yolunun tamamen ayrı olduğundan emin olmak için biri kabuğu bloke eden boru tarafı için, diğeri ise boruları tıkayan kabuk tarafı için. Plakalı ısı eşanjörleri için, bu test sırasında contalarda boşluk olup olmadığını da inceliyoruz, çünkü en küçük bir yanlış hizalama bile sızıntıya neden olabilir.
Daha sonra, cihazın asıl amacı olan ısı transfer performansını kontrol ediyoruz. Eşanjörün bir tarafından sıcak suyu, diğer tarafından soğuk suyu pompaladığımız, her bir akışkanın zaman içindeki sıcaklık değişimini ölçtüğümüz kontrollü testler yürütüyoruz. Sonuçları tasarım spesifikasyonlarımızla karşılaştırıyoruz; eğer ısı transfer oranı hedefin %5'i dahilindeyse geçer; değilse, yanlış hizalanmış plakaları, tıkanmış tüpleri veya yanlış conta yerleşimini kontrol etmek için üniteyi parçalara ayırırız. Enerji santrali üniteleri gibi özel uygulamalar için, eşanjörün çalışacağı zorlu ortamla başa çıkabileceğinden emin olmak amacıyla yüksek sıcaklık ve yüksek basınç gibi zorlu koşullar altında da testler yapıyoruz.


Son olarak eşanjörü montaja hazır hale getirecek son rötuşları ekliyoruz. Bu, dış kabuğun korozyona karşı korunması için kumlanmasını veya boyanmasını, tüm giriş ve çıkış portlarının anlaşılır etiketlerle işaretlenmesini ve ihtiyaç duyulan yerlere basınç tahliye vanaları ve sıcaklık sensörlerinin eklenmesini içerir. Dış mekana veya aşındırıcı ortamlara giden üniteler için ağır hizmet tipi epoksi boya ve hatta galvaniz kaplama kullanıyoruz. Her eşanjör benzersiz bir seri numarası alır ve kullanılan tüm testlerin ve malzemelerin ayrıntılı kayıtlarını tutarız, böylece daha sonra herhangi bir sorun ortaya çıkması durumunda üniteyi üretimin her adımında geriye doğru takip edebiliriz.
On yılı aşkın bir süredir ısı eşanjörleri üreten biri olarak size en iyilerinin yalnızca üretilmediğini, aynı zamanda özenle inşa edildiğini söyleyebilirim. Doğru metalin seçilmesinden son cıvatanın sıkılmasına kadar her adım; verimlilik, dayanıklılık ve güvenilirliğin dengelenmesiyle ilgilidir. İster konut HVAC sistemi için kompakt bir ısı pompası plakalı eşanjöre, ister endüstriyel bir proses için ağır hizmet tipi su soğutmalı kabuk ve boru ünitesine, ister bir enerji santrali için özel sabit boru levhası veya U borulu eşanjöre ihtiyacınız olsun, her parçayı tam ihtiyaçlarınızı karşılayacak şekilde tasarlıyoruz.
Özel bir ısı eşanjörü arıyorsanız veya ünitelerimizin sisteminizin verimliliğini nasıl artırabileceği hakkında daha fazla bilgi edinmek istiyorsanız, size yardımcı olmak için buradayız. Ekibimiz HVAC ve soğutmadan enerji üretimi ve kimyasal işlemeye kadar çeşitli sektörlerde uzun yıllara dayanan deneyime sahiptir ve uygulamanız için doğru tasarımı bulmanıza yardımcı olabiliriz. Gereksinimlerinizi tartışmak için bugün bizimle iletişime geçin; ihtiyaçlarınıza ve bütçenize uygun özel bir çözüm sunacağız.


